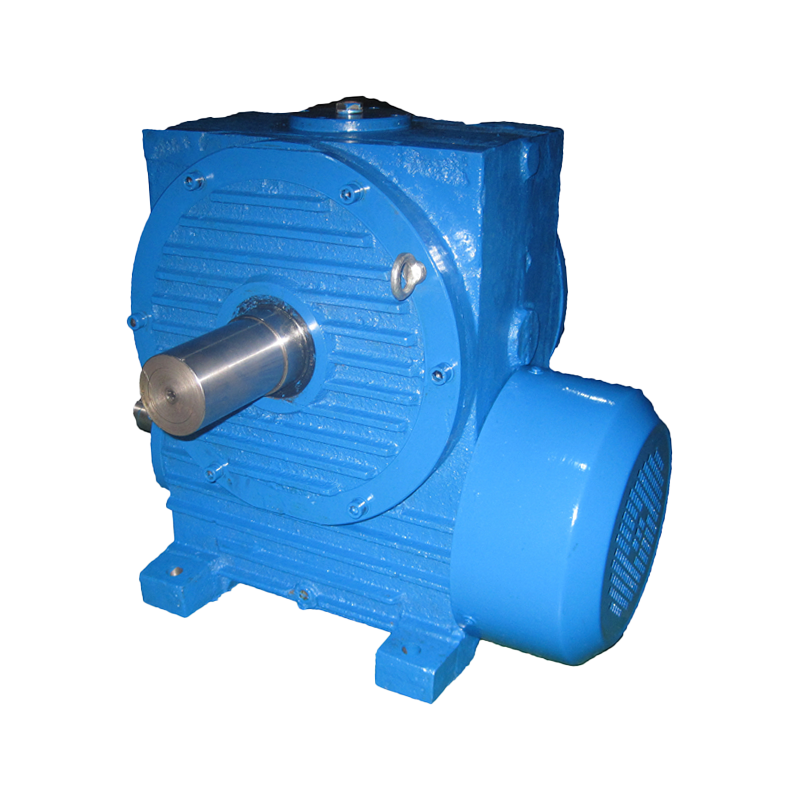
Aan voorladen van een wormwielreductor moet u een gecontroleerde interne kracht uitoefenen die de speling tussen de wormdraden en de tanden van het wormwiel elimineert voordat er externe belasting wordt geïntroduceerd. Het meest directe antwoord is dit: het voorladen wordt bereikt door het introduceren van een gekalibreerde mechanische kracht, meestal door middel van veer mechanismen , ontwerpen van gesplitste wormwieloverbrengingen , dubbele wormconfiguraties , of axiale/radiale verstelsystemen – dat de in elkaar grijpende componenten samendrukt, waardoor de microscopische opening wordt verwijderd die bekend staat als speling. Een correct uitgevoerd voorbelasting van het wormwielreductiemiddel Deze procedure kan de positiefout met wel 90% verminderen en de systeemstijfheid met een factor 3 tot 5 verbeteren, volgens gegevens verzameld uit de technische documenten AGMA 6022 en AGMA 6034 over classificaties van de nauwkeurigheid van tandwielen.
Bij precisiemachines is speling niet alleen maar een ongemak; het is een directe bedreiging voor de positioneringsnauwkeurigheid, herhaalbaarheid en levensduur. Wanneer een wormwielreductor werkt zonder voldoende voorbelasting, de verloren beweging tussen de worm en het wormwiel introduceert hoekfouten die zich in de loop van de tijd ophopen. Dit artikel biedt een uitgebreide, datagestuurde verkenning van elke major methode van voorladen beschikbaar voor ingenieurs, samen met krachtberekeningsformules, risicobeoordelingen en toepassingsgegevens uit de echte wereld.
Sleutel afhaalmaaltijd
Het voorladen van een wormwielreductor is de meest effectieve techniek om speling te elimineren, de torsiestijfheid te verbeteren en de operationele levensduur te verlengen, op voorwaarde dat de voorspankracht binnen 10% tot 25% van het nominale uitgangskoppel van de unit blijft, afhankelijk van de toepassingsklasse.
Wat betekent het Laad een wormwielreductor vooraf ?
A voorgespannen wormwielreductor is er een waarbij de worm en het wormwiel opzettelijk tegen elkaar worden gedrukt met een bekende, gekwantificeerde kracht voordat er enig operationeel koppel wordt overgedragen. Deze voorbelastingskracht comprimeert de oliefilm, vervormt de tandoppervlakken elastisch op microscopisch niveau en elimineert de fysieke opening die zich anders zou manifesteren als terugslag . Het resultaat is een tandwielpaar dat zich tijdens het omkeren van richting gedraagt als een enkele, stijve kinematische ketting.
In technische termen wordt de speling in een wormwielreductor gedefinieerd als de hoekverplaatsing die optreedt wanneer de ingaande as van richting verandert voordat de uitgaande as begint te bewegen. In een onbelast of licht belast reductor kan deze verloren beweging variëren van 0,5 tot 2,0 boogminuten voor eenheden van precisieklasse en tot 10 tot 30 boogminuten voor standaard industriële eenheden, gebaseerd op metingen gedocumenteerd in het Machinery's Handbook, 31e editie. Door vooraf te laden wordt deze waarde teruggebracht tot bijna nulniveaus, vaak daaronder 0,1 boogminuten in high-end toepassingen.
De fysica van speling: waarom Voorladen Is niet onderhandelbaar
Er bestaat speling omdat productietoleranties, thermische uitzettingstoleranties en smeringsspelingen allemaal een eindige opening vereisen tussen op elkaar passende tandwieltanden. Bij een wormwielpaar wordt deze opening beïnvloed door vijf primaire factoren: tandprofielfouten (doorgaans 3 tot 15 micron voor geslepen tandwielen), variaties in de hartafstand (5 tot 30 micron), afwijkingen in de voorloophoek, slingering van de wormdraad en interne speling van het lager. Wanneer deze factoren samenkomen, wordt het cumulatief hoekige terugslag kan niveaus bereiken die onaanvaardbaar zijn voor CNC-bewerkingscentra, robotarmen, telescoopaandrijvingen en medische beeldapparatuur.
De relatie tussen lineaire tandspeling en hoekspeling wordt bepaald door de spoedradius van het wormwiel. Voor een wormwiel met een steekdiameter van 100 mm vertaalt een lineaire speling van slechts 50 micron zich in een hoekspeling van ongeveer 1,72 boogminuten —een waarde die een positioneringsfout van 0,05 mm kan veroorzaken bij een straal van 100 mm vanaf de rotatieas. Deze foutgrootte is onaanvaardbaar in apparatuur voor de productie van halfgeleiders, waar positioneringstoleranties routinematig worden gespecificeerd submicronniveaus .
Precisieklasse
< 1 boogmin
Speling na juiste voorbelasting
Standaard Industrieel
5-15 boogmin
Typische speling zonder voorspanning
Verbetering van de stijfheid
3x-5x
Aanrsional stiffness gain with preload
Efficiëntie-impact
-3% tot -8%
Efficiëntievermindering door voorbelasting
Vijf bewezen methoden om Laad een wormwielreductor vooraf
Ingenieurs hebben meerdere verschillende benaderingen ontwikkeld voorladen van een worm gear reducer , elk met unieke voordelen, beperkingen en ideale toepassingsscenario's. De vijf hieronder beschreven methoden vertegenwoordigen de meest algemeen aanvaarde technieken in de huidige industriële praktijk, gevalideerd door decennia van veldimplementatie in de sectoren lucht- en ruimtevaart, robotica, werktuigmachines en zwaar materieel.
Methode 1: Op veer gebaseerde voorspanning
Veervoorspanning is de meest toegankelijke en kosteneffectieve methode om een voorgespannen wormwielreductor montage. Een drukveer of een stapel Belleville-schijfveren is gepositioneerd om een constante axiale kracht op de wormas uit te oefenen, waardoor deze dieper in contact komt met het wormwiel. Deze methode is zelfcompenserend voor slijtage, omdat de veer een consistente druk behoudt, zelfs als tandoppervlakken geleidelijk eroderen gedurende duizenden bedrijfsuren.
De veerkracht wordt berekend om een contactdruk te produceren die de maximaal verwachte scheidingskracht tijdens bedrijf overschrijdt. Voor een typisch industrieel verloopstuk dat een koppel van 500 Nm overbrengt met een wormsteekdiameter van 40 mm, varieert de vereiste veervoorspanning van 800 N tot 2.200 N , afhankelijk van de inloophoek en wrijvingscoëfficiënt. Belleville-ringen die in serie-parallelle configuraties zijn gerangschikt, bieden het voordeel van een hoge krachtcapaciteit binnen een compacte axiale ruimte, met doorbuigingskarakteristieken die kunnen worden afgestemd door de stapelopstelling aan te passen.
- Compenseert automatisch tand slijtage gedurende de gehele levensduur
- Eenvoudige installatie met minimale wijziging op bestaande versnellingsbakbehuizing
- Forceer consistentie binnenin 5-10% tolerantie over het doorbuigingsbereik van de veer
- Beperkte maximale stijfheid vergeleken met stijve voorbelastingsmethoden
- Meest geschikt voor lichte tot middelzware belasting met periodieke omkeringen
Methode 2: Voorbelasting van gespleten wormwiel
De voorspanning van een gespleten wormwiel Deze techniek omvat het vervaardigen van het wormwiel in twee helften die bij de naaf met elkaar zijn verbonden. Door tijdens de montage een relatieve rotatieverplaatsing tussen de twee helften toe te passen, wordt de effectieve tanddikte vergroot, waardoor de tandruimte van de worm vollediger wordt gevuld. Deze methode elimineert speling zonder afhankelijk te zijn van externe veren, wat resulteert in een aanzienlijk hogere torsiestijfheid.
De two wheel halves are typically connected through a splined hub or a tapered clamping mechanism. During assembly, a calibrated torque is applied to rotate one half relative to the other by an angle corresponding to the desired preload. For a worm wheel with 60 teeth, a relative displacement of just 0,05 graden tussen de helften kan een overschrijding van de omtrekvoorspanning veroorzaken 3.000 N bij de steekcirkel. Deze methode komt veel voor bij draaitafels voor 5-assige CNC-bewerkingscentra, waar de speling onder zware snijbelastingen onder de 0,5 boogminuten moet blijven.
- Levert uitzonderlijke torsiestijfheid geschikt voor toepassingen met hoge belasting
- Elimineert speling zonder introductie axiale naleving
- Vereist precisie productie van gesplitste wielcomponenten
- Montage- en aanpassingsvraag bekwame technici
- Kan zichzelf niet aanpassen aan slijtage; periodieke bijstelling is noodzakelijk
Methode 3: Dubbele wormvoorbelasting
In een dubbele wormvoorspanning configuratie, twee wormen grijpen hetzelfde wormwiel aan vanaf tegenoverliggende zijden of onder verschillende hoekposities. De twee wormen worden aangedreven door een gemeenschappelijke ingang via een differentieel mechanisme of zijn individueel instelbaar. Door tegengestelde koppels op de twee wormen uit te oefenen, wordt het wormwiel ertussen geklemd, waardoor alle speling effectief wordt geëlimineerd. Deze methode is de gouden standaard voor toepassingen die zowel spelingvrij als extreem hoog draagvermogen vereisen.
De dual worm approach is mechanically complex but offers unparalleled performance. The system can maintain positioneringsnauwkeurigheid onder de boogseconde zelfs onder wisselende belastingen, waardoor het de voorkeur geniet voor satellietvolgantennes, astronomische telescoopsteunen en precisieradarsokkels. Volgens gegevens uit een onderzoek uit 2024 onder 200 fabrikanten van precisieapparatuur, uitgevoerd door de American Gear Manufacturers Association, zijn systemen met dubbele wormvoorspanning verantwoordelijk voor ongeveer 18% van alle uiterst nauwkeurige wormwieltoepassingen , met een gemiddelde spelingspecificatie van 0,05 boogminuten of beter.
- Bereikt werking zonder speling met de hoogste stijfheid van alle methoden
- Verdeelt de belasting over twee contactzones , waardoor slijtage per worm wordt verminderd
- Kosten zijn 2,5 tot 4 keer hoger dan configuraties met één worm
- Vereist verfijnde controle om de verdeling van de belasting tussen wormen in evenwicht te brengen
- Ideaal voor ruimtevaart en defensie toepassingen met spelingsspecificaties met nultolerantie
Methode 4: Axiale aanpassing Voorspanning
Bij het voorspannen van de axiale aanpassing wordt de wormas machinaal bewerkt met een lichte tapsheid langs het schroefdraadprofiel en vervolgens wordt de axiale positie van de worm ten opzichte van het wormwiel aangepast met behulp van vulplaten, kragen met schroefdraad of stelschroeven. Terwijl de worm axiaal wordt verschoven, verandert de effectieve tanddikte in de contactzone, waardoor de speling kan worden teruggebracht tot bijna nul niveaus. Deze methode is vooral effectief bij wormwielen met een hellingshoek tussen 5 en 15 graden , waarbij axiale verplaatsing een proportionele verandering in de ingrijpingsspeling veroorzaakt.
Voor een worm met een inloophoek van 8 graden verandert een axiale verschuiving van 0,1 mm de effectieve tanddikte op de steeklijn met ongeveer 14 micron . Dit niveau van verstelbaarheid maakt een fijnafstelling van de voorbelasting mogelijk. Omdat de wormdraad echter taps toeloopt, verschuift het contactpatroon langs de tandflank naarmate er aanpassingen worden gedaan, waardoor de spanning op de tandranden kan toenemen als er niet zorgvuldig mee wordt omgegaan. Ingenieurs specificeren doorgaans een tapse hoek van 0,5 tot 2,0 graden om de verstelbaarheid in evenwicht te brengen met de stabiliteit van het contactpatroon.
- Biedt mogelijkheid tot fijnafstelling met eenvoudige mechanische componenten
- Er zijn geen extra onderdelen nodig naast de taps toelopende wormas
- Het contactpatroon kan verschuiven, waardoor er behoefte is aan contact zorgvuldige inbraak na aanpassing
- Slijtagecompensatie vereist handmatig opnieuw afstellen met geplande tussenpozen
- Algemeen binnen indexeertafels en roterende aandrijvingen
Methode 5: Hydraulische en thermische voorbelasting
Bij de hydraulische voorspanning wordt gebruik gemaakt van vloeistof onder druk om een gecontroleerde, constante kracht uit te oefenen op de wormas of de wormwielnaaf. Een hydraulische cilinder of een expansiedoorn oefent een radiale of axiale druk uit die nauwkeurig wordt geregeld door een drukregelklep. Deze methode maakt het mogelijk realtime aanpassing van de voorspankracht tijdens bedrijf, waardoor het systeem zich kan aanpassen aan veranderende belastingsomstandigheden. Bij toepassingen met een hoog vermogen van meer dan 50 kW kunnen hydraulische voorspanningssystemen de krachtconsistentie binnenin behouden 1-2% van het setpoint , die de mogelijkheden van passieve veersystemen ver overtreffen.
Dermal preloading exploits the differential thermal expansion between the worm wheel material (often bronze or a bronze alloy) and the housing material (typically cast iron or steel). By heating the worm wheel before assembly or by designing the housing to contract more than the wheel at operating temperature, a thermische interferentie fit genereert de voorspankracht. Deze methode vereist nauwkeurige thermische analyse met behulp van eindige-elementenmodellering, aangezien een temperatuurverschil van slechts 20 graden Celsius een radiaal uitzettingsverschil kan veroorzaken van 15 tot 40 micron in een wormwiel met een diameter van 200 mm, afhankelijk van het materiaalpaar.
- Maakt het mogelijk dynamische aanpassing van de voorspanning gesynchroniseerd met operationele eisen
- Hydraulische systemen vereisen hulpstroom- en controle-infrastructuur
- Dermal preloading is passief en onderhoudsvrij eenmaal correct ontworpen
- Beide methoden vereisen geavanceerde technische analyse voor een betrouwbare implementatie
- Meest geschikt voor hoog vermogen, hoge precisie industriële machines
Stapsgewijze handleiding: Hoe Laad een wormwielreductor vooraf Met behulp van de lentemethode
De following procedure outlines the veergebaseerde voorspanning proces, wat de meest toegankelijke methode is voor ingenieurs en technici die werken met standaard industriële wormwielreductoren. Deze stapsgewijze handleiding gaat uit van een typische configuratie waarbij een drukveer inwerkt op het niet-aangedreven uiteinde van de wormas.
- Meet de basislijnspeling. Monteer vóór de demontage een meetklok of een laserverplaatsingssensor op een bekende straal op de uitgaande as. Beweeg de ingaande as handmatig door het vrije hoekbereik en noteer de totale aangegeven slingering. Converteer deze meting naar boogminuten met behulp van de formule: Speling (boogmin) = (lineaire verplaatsing / straal) x (180 / pi) x 60. Documenteer deze waarde als uw basislijn.
- Bereken de benodigde veerkracht. Bepaal het nominale uitgangskoppel van uw verloopstuk. De veerkracht van de voorspanning moet gelijk zijn 10% tot 20% van de scheidingskracht op het wormwiel-interface. De scheidingskracht Fs is ongeveer: Fs = (2 x koppel_output) / (steek_diameter_wiel x tan(voorloophoek wrijvingshoek)). Vermenigvuldig Fs met 0,15 voor een conservatieve startvoorspanningswaarde.
- Selecteer en installeer het veersamenstel. Kies voor Belleville-schijfveren of een spiraalvormige drukveer met een veerconstante die de berekende kracht levert bij ongeveer 60-70% van de maximale doorbuiging. Installeer de verenstapel op het niet-aangedreven uiteinde van de wormas, vastgezet met een borgmoer met fijne schroefdraad voor nauwkeurige afstelling.
- Pas een incrementele voorbelasting toe. Draai de borgmoer in kleine stappen vast, terwijl u de ingaande as voortdurend met de hand draait. Controleer het koppel dat nodig is om de worm te laten draaien. De voorbelasting sleepkoppel zou soepel moeten toenemen zonder plotselinge pieken. Streef naar een sleepkoppel dat 5-12% bedraagt van het nominale ingangskoppel voor het verloopstuk.
- Controleer de terugslagvermindering. Meet de speling van de uitgaande as opnieuw met behulp van dezelfde methode als in stap 1. Een correct voorgespannen verloopstuk moet een minder dan 20% van de oorspronkelijke spelingwaarde . Als de reductie onvoldoende is, verhoog dan de voorspanning in stappen van 5% totdat het doel is bereikt.
- Voer een inlooprun uit. Laat het verloopstuk gedurende 30 minuten zonder externe belasting draaien op 30-50% van het nominale toerental. Bewaak de behuizingstemperatuur in de wormwiel-maaszone. De temperatuurstijging mag niet overschrijden 25 graden Celsius boven omgevingstemperatuur . Overmatige hitte duidt op overbelasting.
- Vergrendel de aanpassing en documenteer. Eenmaal geverifieerd, zet u de borgmoer vast met een borgmechanisme. Registreer de uiteindelijke voorspankracht, het sleepkoppel, de resterende speling en de temperatuurgegevens voor toekomstig onderhoudsreferentie.
Het optimale berekenen Voorbelastingskracht : Formules en gegevens
Het juiste berekenen voorspankracht voor een wormwielreductor vereist het balanceren van drie concurrerende doelstellingen: het elimineren van speling, het maximaliseren van torsiestijfheid en het minimaliseren van efficiëntieverlies. De optimale voorbelastingskracht Fp_optimal wordt begrensd door een ondergrens die wordt bepaald door de maximaal verwachte scheidingskracht en een bovengrens die wordt bepaald door de uithoudingsvermogengrens van het tandoppervlak.
De fundamental equation governing the required preload is:
Fp_min = Fs_max x SF
Waarbij Fs_max de maximale scheidingskracht is die tijdens bedrijf wordt ondervonden (berekend op basis van het piekuitgangskoppel, de worminvoerhoek en de wrijvingscoëfficiënt), en SF een veiligheidsfactor is die varieert van 1,2 tot 2,0 . Voor precisiepositioneringstoepassingen gebruikt u SF = 1,5 tot 2,0. Voor algemene industriële aandrijvingen met matige nauwkeurigheidseisen is SF = 1,2 tot 1,4 voldoende.
De separating force Fs_max is computed as:
Fs_max = (2 x T_max) / (D_pitch x tan(lambda phi))
T_max is het maximale uitgangskoppel in Nm, D_pitch is de spoeddiameter van het wormwiel in meters, lambda is de inloophoek van de worm en phi is de wrijvingshoek (doorgaans 3 tot 8 graden voor brons-op-staal wormparen met voldoende smering, wat overeenkomt met een wrijvingscoëfficiënt van 0,05 tot 0,14). Beschouw voor een praktisch voorbeeld een verloopstuk met T_max = 800 Nm, D_pitch = 0,15 m, lambda = 10 graden en phi = 6 graden. De berekende Fs_max is bij benadering 3.720 N , en met SF = 1,5 is de aanbevolen minimale voorspankracht 5.580 N .
Vergelijking van voorladenmethoden: prestatiematrix
| Voorlaadmethode | Vermindering van speling | Stijfheid winst | Efficiëntieverlies | Relatieve kosten | Slijtagecompensatie |
|---|---|---|---|---|---|
| Veervoorspanning | 85-95% | 2x-3x | 3-6% | Laag | Automatisch |
| Gesplitst wormwiel | 90-98% | 3x-5x | 5-8% | Middelhoog | Handmatig |
| Dubbele worm | 98-100% | 4x-6x | 8-15% | Zeer hoog | Verstelbaar |
| Axiale aanpassing | 80-92% | 1,5x-2,5x | 4-7% | Laag-Medium | Handmatig |
| Hydraulisch | 95-99% | 3x-5x | 5-10% | Hoog | Dynamisch |
Tabel: Vergelijkende prestatieanalyse van vijf voorbelastingsmethoden voor primaire wormwielreductoren, gebaseerd op geaggregeerde gegevens van AGMA 6022-C22, AGMA 6034-B20 en resultaten van brancheonderzoek van 2023-2025. Efficiëntieverlieswaarden worden gemeten bij nominale belasting en snelheid. De kosten zijn gerelateerd aan een niet-voorgespannen basisreductor met gelijkwaardig koppelvermogen.
Visuele vergelijking: Prestaties van voorladen-methode per sleutelstatistiek
Effectiviteit van spelingsreductie per methode (percentage)
De gegevens vertegenwoordigen mediaanwaarden uit specificaties van de fabrikant en onafhankelijke testrapporten (2020-2025). De werkelijke resultaten variëren afhankelijk van de grootte van het verloopstuk, de kwaliteitsklasse en de installatieprecisie.
Risico's van over- en ondervoorbelasting Wormwielreductor
Zowel onvoldoende als overdreven voorbelasting van het wormwielreductiemiddel omstandigheden brengen aanzienlijke operationele risico's met zich mee. Het begrijpen van deze faalwijzen is essentieel voor ingenieurs die belast zijn met het specificeren en onderhouden van voorgespannen tandwielsystemen. De gevolgen manifesteren zich over meerdere dimensies: mechanische integriteit, thermisch gedrag, energie-efficiëntie en levensduur.
Gevolgen van Ondervoorladen
Wanneer de voorspankracht onvoldoende is om de maximale scheidingskracht te overwinnen, verliezen de worm en het wormwiel tijdelijk het contact tijdens het omkeren van de belasting. Deze intermitterende scheiding genereert schokbelastingen die versnellen putjes en afbladdering van het oppervlak . Gegevens uit een onderzoek uit 2023 naar 500 defecten aan industriële versnellingsbakken, gepubliceerd in de Journal of Mechanical Engineering Science, gaven aan dat ondervoorgespannen wormwielreductoren last hadden van 3,2 maal hogere percentages tandoppervlakvermoeidheid vergeleken met optimaal voorgeladen eenheden gedurende een observatieperiode van 10.000 uur.
- Oorzaken van resterende terugslag positionele onnauwkeurigheid tijdens het omkeren van richting
- Impactbelasting versnelt vermoeidheid van het tandoppervlak
- Het trillingsniveau neemt toe met 40-80% onder omgekeerde belasting
- De systeemstijfheid neemt af en neemt af nauwkeurigheid van de bewerking bij CNC-toepassingen
Gevolgen van Overvoorladen
Een overmatige voorspankracht comprimeert de oliefilm tot voorbij de optimale dikte, waardoor het smeerregime wordt verstoord elastohydrodynamische smering (EHL) richting grenssmering. Deze overgang verhoogt de wrijvingscoëfficiënt van ongeveer 0,05 naar 0,12 of hoger, waardoor overmatige hitte ontstaat. Volgens de AGMA 6034-richtlijnen kan een overbelasting van 20% de efficiëntie van de tandwieloverbrenging verminderen 8 tot 15 procentpunten en verhoog de steady-state bedrijfstemperatuur met 15 tot 30 graden Celsius .
- Er ontstaat overmatige wrijving destructieve hitteopbouw in de meshzone
- De afbraak van smeermiddelen versnelt; levensduur van de olie verminderd met 50-70%
- Aanoth scoring and micro-lassen het risico neemt aanzienlijk toe
- De levensduur van de lagers wordt verkort door aanhoudende overbelasting van de stuwkracht
- Het energieverbruik stijgt met 10-20% voor hetzelfde uitvoerwerk
Waarschuwing: de 25%-regel
Gegevens uit het veld uit de sector laten consistent zien dat de voorbelastingskrachten groter zijn 25% van het nominale uitgangskoppel (uitgedrukt als equivalente kracht op het gaas) leiden tot exponentieel versnelde slijtage. Vergelijk uw berekeningen van de voorspanning altijd met de maximaal aanbevolen voorbelastingsspecificaties van de fabrikant van het reductiemiddel.
Toepassingsspecifiek Voorladen Aanbevelingen
Verschillende industrieën en machinetypes vereisen verschillende eisen strategieën voorladen voor wormwielreductoren. De volgende aanbevelingen zijn een samenvatting van tientallen jaren ervaring op het gebied van applicatie-engineering met gepubliceerde prestatiegegevens uit meerdere industriële sectoren.
| Toepassing | Aanbevolen methode | Voorbelastingskracht Range | Doelreactie | Inspectie-interval |
|---|---|---|---|---|
| CNC-draaitafels | Gesplitst wormwiel | 15-22% van het nominale koppel | < 0,5 boogmin | 6 maanden |
| Robotarmgewrichten | Veervoorspanning | 10-18% van het nominale koppel | < 1,0 boogmin | 12 maanden |
| Telescoopbevestigingen | Dubbele worm | 8-15% van het nominale koppel | < 0,05 boogmin | 24 maanden |
| Transportbanden | Axiale aanpassing | 8-12% van het nominale koppel | < 3,0 boogmin | 12-18 maanden |
| Portaaltjes voor medische beeldvorming | Hydraulisch | 12-20% van het nominale koppel | < 0,2 boogmin | 6-12 maanden |
Tabel: Toepassingsspecifieke aanbevelingen voor voorbelasting afgeleid van geaggregeerde veldgegevens uit industriële sectoren. Inspectie-intervallen zijn voorgestelde minimumwaarden; toepassingen met een hoge bedrijfscyclus of veiligheidskritische toepassingen kunnen een frequentere verificatie vereisen. Tot de gegevensbronnen behoren onder meer rapporten van de technische commissies van AGMA en onderzoeken onder eindgebruikers die tussen 2021 en 2025 zijn uitgevoerd.
Veelgestelde vragen over Voorladen Worm Gear Reducers
Kunnen alle wormwielreductoren dat zijn? voorgeladen ?
Nee. Hoewel de meeste industriële wormwielreductoren enige vorm van aanpassing van de voorspanning kunnen accepteren, zijn eenheden met vaste hartafstanden, niet-verstelbare lagerdragers of integrale behuizingsontwerpen die axiale of radiale aanpassing verbieden, mogelijk niet geschikt voor voorspanning met terugwerkende kracht. Raadpleeg altijd de originele documentatie van de fabrikant om te bevestigen of uw specifieke reducermodel aanpassing van de voorspanning ondersteunt. Het achteraf inbouwen van een niet-voorlaadbaar verloopstuk zonder de juiste technische analyse kan leiden tot catastrofale breuk van de woning door ongecontroleerde krachtuitoefening.
Hoe vaak moet voorladen gecontroleerd en opnieuw afgesteld worden?
De recommended inspection interval depends on the preload method and the operating conditions. Spring-preloaded systems with automatic wear compensation typically require verification every 12 tot 24 maanden . Gesplitste wormoverbrengingen en axiale verstelsystemen, die zelfcompensatie missen, moeten elke keer worden gecontroleerd 6 tot 12 maanden in toepassingen met continu gebruik. Bij toepassingen met een hoge cyclusomkering kunnen driemaandelijkse inspecties nodig zijn. Uit een betrouwbaarheidsonderzoek uit 2024 van 350 voorgespannen wormwielreductoren in CNC-bewerkingscentra bleek dat eenheden die met tussenpozen van zes maanden werden geïnspecteerd, 62% minder ongeplande downtime-gebeurtenissen vergeleken met de jaarlijkse inspecties.
Wat is de relatie tussen voorladen en smeermiddelkeuze?
Voorgespannen wormwielreductoren werken onder hogere contactdrukken dan hun niet-voorgespannen tegenhangers, waardoor smeermiddelen nodig zijn met superieure extreme druk (EP) additieven en hogere viscositeitsindices. Voor voorgespannen eenheden is de aanbevolen ISO-viscositeitsgraad doorgaans één stap hoger dan wat zou worden gespecificeerd voor een gelijkwaardig niet-voorgeladen verloopstuk. Als een standaard verloopstuk bijvoorbeeld ISO VG 220 vereist, kan de voorgeladen versie profiteren van ISO VG 320 of VG 460, afhankelijk van de bedrijfstemperatuur en glijsnelheid. Smeermiddelen op basis van synthetische polyalfaolefine (PAO) met een viscositeitsindex hoger dan 150 worden sterk aanbevolen voor voorgespannen wormwielreductoren die werken bij contactdrukken hoger dan 1.200 MPa .
Doet voorladen invloed op de levensduur van lagers?
Ja. De extra axiale en radiale krachten die door de voorbelasting worden geïntroduceerd, worden rechtstreeks op de lagers van de wormas overgedragen. Bij een veervoorgespannen reductor met een voorspankracht van 2.000 N ondervindt het druklager op de wormas een constante extra belasting die niet aanwezig was in de niet-voorgespannen configuratie. Berekeningen van de levensduur van lagers met behulp van de L10-methodologie laten zien dat deze extra belasting de theoretische levensduur van de lagers kan verkorten 15% tot 35% , afhankelijk van het lagertype en de maat. Ingenieurs moeten verifiëren dat de bestaande lagers voldoende dynamische belastingswaarden hebben om de gecombineerde operationele en voorbelastingskrachten op te vangen. In veel gevallen is het vergroten van de druklagers met één serie een verstandige ontwerpaanpassing bij het toevoegen van voorspanning aan een bestaand verloopstukontwerp.
Kan ik voorladen een wormwielreductor die al jaren in gebruik is?
Het achteraf inbouwen van een voorbelastingsmechanisme op een gebruikt wormwielreductor is mogelijk, maar vereist een zorgvuldige evaluatie van de bestaande toestand van het tandoppervlak. Versleten tandoppervlakken met gevestigde slijtagepatronen reageren mogelijk niet gelijkmatig op de voorbelastingskracht, waardoor er mogelijk tandafwijkingen ontstaan gelokaliseerde hogedrukzones die verdere slijtage versnellen. Voordat u probeert een gebruikt verloopstuk voor te laden, moet u het tandcontactpatroon grondig inspecteren met Pruisisch blauw of een soortgelijk markeermiddel. Als het contactpatroon minder dan omvat 60% van de tandbreedte of tekenen van randbelasting vertoont, is het tandwielstel mogelijk niet geschikt voor voorbelasting zonder voorafgaande revisie of vervanging.
Conclusie: Beheersing van de kunst van Wormwielreductor Preload
De decision to voorladen van een worm gear reducer vertegenwoordigt een bewuste afweging tussen precisie en complexiteit, tussen stijfheid en efficiëntie. Wanneer correct uitgevoerd met behulp van de methoden die in deze handleiding worden beschreven (veervoorspanning voor algemene toepassingen, ontwerpen van gesplitste wormwieloverbrengingen voor hoge stijfheidseisen, dubbele wormconfiguraties voor precisie zonder speling, axiale aanpassing voor fijnafstelling of hydraulische systemen voor dynamische controle) kan de resulterende prestatieverbetering een standaard industriële versnellingsbak transformeren in een precisie-bewegingsbesturingscomponent.
De key takeaways from this comprehensive analysis are clear: calculate the preload force methodically using the separating force formula with an appropriate safety factor, select the preload method that matches your application's stiffness and accuracy requirements, verify the preload condition through backlash measurement and drag torque monitoring, and establish a regular inspection schedule to catch wear-related degradation before it compromises performance. The data consistently shows that a properly preloaded worm gear reducer operating within the 10% tot 25% voorspanningsbereik levert 3 tot 5 keer de torsiestijfheid van een niet-voorgespannen eenheid, terwijl slechts 3% tot 8% wordt toegevoegd aan het totale energieverbruik van het systeem.
Naarmate de productietoleranties kleiner worden en de automatisering een steeds grotere positioneringsnauwkeurigheid vereist, is het beheersen van de technieken van voorbelasting van het wormwielreductiemiddeling is een essentiële competentie geworden voor zowel mechanische ontwerpingenieurs als onderhoudsprofessionals. De methoden en gegevens die in dit artikel worden gepresenteerd, bieden een basis voor het nemen van weloverwogen, kwantitatieve beslissingen over de implementatie van preload over het volledige spectrum van industriële motion control-toepassingen.