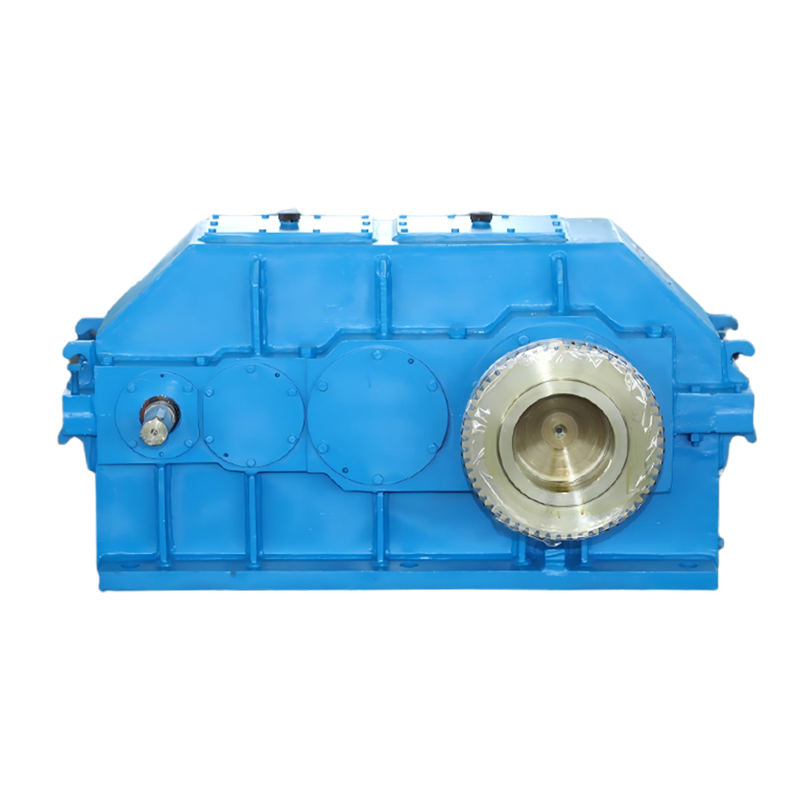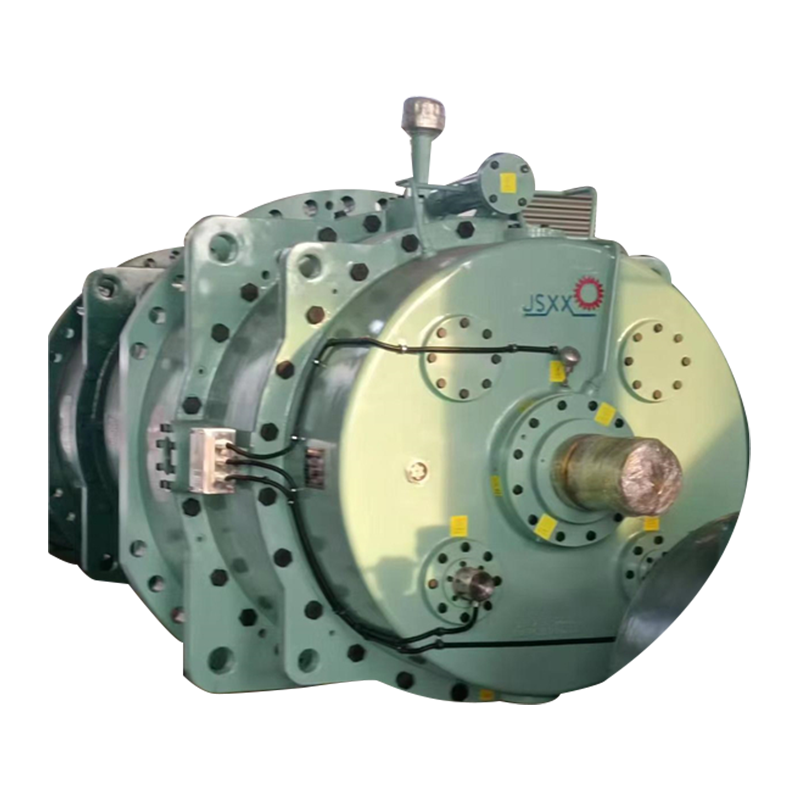
Wat is een extrudergehard tandwielreductiemiddel?
Een extruder gehard tandwielreductiemiddel is een snelheidsreductiemiddel voor zwaar gebruik met geharde, geslepen tandwieltanden - doorgaans 58-62 HRC op de tandflank - ontworpen om extruders met één of twee schroeven aan te drijven onder continue omstandigheden met een hoog koppel. Geharde tandoppervlakken vormen het enige verschil tussen een versnellingsbak die tientallen jaren nauwkeurig blijft en een versnellingsbak die binnen enkele productieseizoenen speling, geluid en trillingen ontwikkelt.
Extrusie is geen occasionele toepassing. Een kunststof- of rubberextruder draait 24 uur per dag, duwt viskeuze polymeersmelt door een matrijs met een vrijwel constante schroefsnelheid en kan koppelpieken oplopen tijdens het opstarten, koude runs en variaties in de grondstof. De reductor is het mechanische hart van de aandrijflijn: hij verlaagt het motortoerental tot de 20-150 tpm die typisch is voor extrusieschroeven, vermenigvuldigt het koppel en moet dit doen met minimale stilstand. Dit is waarom begrip hoe een industriële tandwielreductor werkt en welk type bij uw aandrijving past zaken voordat u een specificatie samenstelt.
In deze gids wordt uitgelegd wat geharde tandwielen in de praktijk veranderen, hoe deze zich verhouden tot zachte en middelharde alternatieven, welke selectieparameters er het meest toe doen en hoe u een verloopstuk kunt afstemmen op een specifiek extrusieproces.
Waarom extruders geharde tandwielen eisen
Extruderaandrijvingen falen eerder door oppervlaktevermoeidheid dan door sterkte. Daarom zijn geharde tandwielen de standaard in de industrie voor continu extrusiegebruik.
De laadcyclus is bestraffend. De 24-uurs werking betekent dat tandwieltanden miljoenen keren per jaar door de mazen gaan, en bij elke mesh is de Hertziaanse contactspanning op de tandflank hoog. Na verloop van tijd veroorzaakt die spanning microscheurtjes die uitgroeien tot putjes. Zachte of genormaliseerde versnellingen van ongeveer 180-220 HB hebben eenvoudigweg niet de weerstand tegen oppervlaktevermoeidheid voor deze taak. Hun flanken slijten, de speling neemt toe, het geluid neemt toe en het snelheidssignaal van de schroef wordt onstabiel - wat direct tot uiting komt in de maatvariatie in het geëxtrudeerde product.
Hetzelfde mechanisme verslijt kleine extrudertandwielen op desktopmachines: een koperen tandwiel in een lichtgewicht extruder kan na een paar maanden hobbygebruik zichtbare slijtage vertonen. In een industriële extruder is de fysica identiek, alleen de vervangingskosten, de uitvaltijd en het uitvalpercentage zijn duizenden keren hoger. Geharde tandwielen, gecarbureerd tot 58-62 HRC en nageslepen, zijn bestand tegen putjes en lijmslijtage en behouden de oorspronkelijke nauwkeurigheid van het verloopstuk gedurende een veel groter deel van de mechanische levensduur.
Voeg thermische stress en vervuiling toe. Extruderhallen zijn heet en polymeerstof of afgebroken materiaal kan via afdichtingen de versnellingsbak bereiken. Geharde flanken verdragen marginale smering en fijne vervuiling veel beter dan zachtere materialen, wat de praktische reden is dat verwerkers ze blijven specificeren.
Geharde versus middelharde versus zachte tandoppervlakken
Bij de selectie van extruderaandrijvingen is de hardheid van het tandoppervlak de meest beslissende parameter: deze bepaalt de belastbaarheid, de levensduur van de slijtage en de economische aspecten van de uiteindelijke herbouw.
| Parameter | Zacht tandoppervlak | Middelhard tandoppervlak | Gehard tandoppervlak |
|---|---|---|---|
| Typische oppervlaktehardheid | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Warmtebehandeling | Normaliseren of blussen | Inductieharden/nitreren | Carbureren plus afwerken |
| Relatief koppelvermogen | 1,0 (basislijn) | 1,5-1,8 | 2,5-3,0 |
| Bestand tegen schokbelasting | Laag | Matig | Hoog |
| Pitting- en slijtageleven | Kortste | Gemiddeld | Langste |
| Typische efficiëntie | 96-97% | 97-98% | 97-98,5% |
| Meest geschikt voor | Intermitterend, licht extruderbedrijf | Cyclische, middelzware lijnen | Continue 24/7 extrusie |
Gecarbureerde en geslepen tandwielen hebben de voorkeur voor extruders omdat slijpen vervorming door warmtebehandeling corrigeert, zodat flankprofiel en loodnauwkeurigheid DIN-klasse 5-6 kwaliteit kunnen bereiken. De combinatie van een harde behuizing en een stevige kern met een lager koolstofgehalte zorgt voor tanden die bestand zijn tegen zowel oppervlaktebeschadiging als buigmoeheid. Middelharde tandwielen zitten daartussenin en kunnen lichter cyclisch werk aan, maar ze blijven marginaal voor 24-uurs polymeerextrusie.
Selectiecriteria voor extruderreductiemiddelen
Vier parameters bepalen of een verloopstuk de extrusiebelasting overleeft: koppelcapaciteit en servicefactor, verhouding en uitvoersnelheid, thermische classificatie en montage- of stuwkrachtopstelling.
Koppel en servicefactor
Kies een extruderreductiemiddel met een servicefactor van minimaal 1,5, en 1,75-2,0 voor dubbelschroefsleidingen of sterk gevulde verbindingen. Het opstartkoppel, het koude polymeer en af en toe vastlopen van de schroeven overschrijden allemaal de stabiele belasting. EEN cilindrisch tandwielreductiemiddel met gehard tandoppervlak is hier de conventionele eerste keuze: hij combineert een hoog koppel in een compacte footprint en absorbeert de kortstondige overbelasting die typisch is voor het opstarten van de extruder.
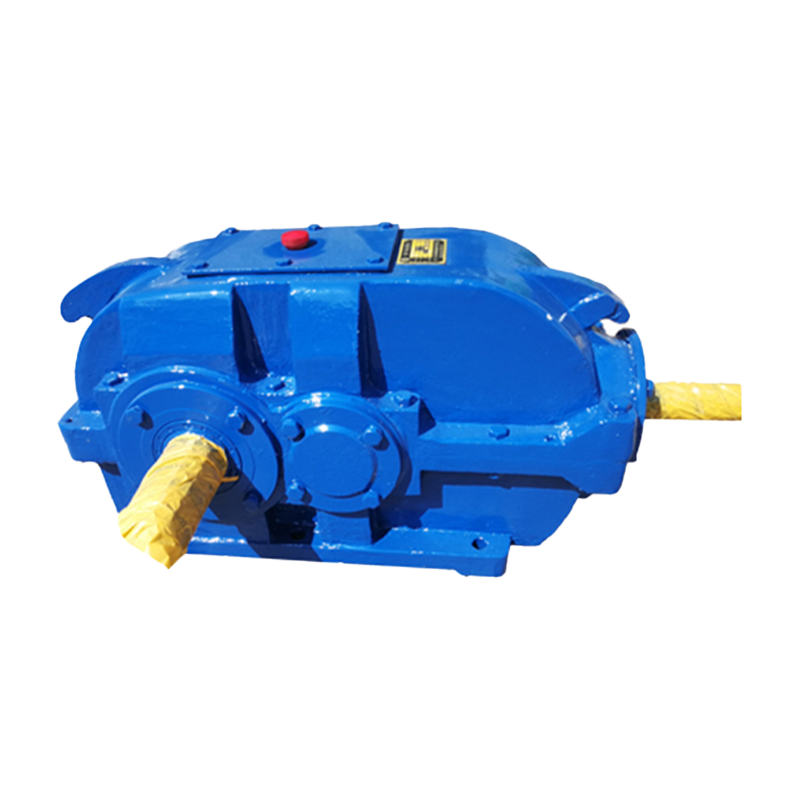 Fabrikant van cilindrische tandwielreductoren met harde tanden, fabriek Taixing Reducer is een Chinese fabrikant en fabriek van cilindrische tandwielreductoren met harde tanden, met jarenlange ervaring in industriële spe... Bekijk Product →
Verhouding en uitvoersnelheid
De meeste extruderschroeven draaien tussen de 20 en 150 tpm. Een tweetraps spiraalvormig verloopstuk met verhoudingen van ongeveer 10:1 tot 25:1 dekt de meeste lijnen met enkele schroef, terwijl compounding met dubbele schroef mogelijk verhoudingen van meer dan 25:1 nodig heeft bij hogere invoersnelheden. Kies de verhouding waarbij de normale werking op 60-80% van de nominale uitgangssnelheid van de reductor ligt, waarbij een marge overblijft zonder dat de trein te snel rijdt.
Thermische beoordeling en continu vermogen
Een reductor kan bij 24/7 gebruik voldoende mechanisch koppel hebben en toch oververhitten. Vergelijk daarom het thermische vermogen (niet alleen het mechanische vermogen) met het werkelijke motorvermogen. Als de temperatuur van het oliecarter de 85-90 graden Celsius dreigt te overschrijden, specificeer dan geforceerde smering met een koeler of vergroot de framegrootte. Geharde tandwielen lopen koeler vanwege de lagere wrijving, wat de thermische belasting direct vermindert.
Montage, asopstelling en stuwkracht
Coaxiale verloopstukken zijn geschikt voor compacte motor-op-top-indelingen, verloopstukken met parallelle assen bieden een lagere hoogte met grote verhoudingen, en planetaire verloopstukken bieden een zeer hoge koppeldichtheid op korte hartafstanden. Controleer de stuwkracht wanneer de axiale belasting van de schroef wordt gedragen door het reductielager in plaats van door een afzonderlijk druklager - een verborgen kostenpost bij veel retrofits van extruders. Controleer ook of de holle boring, de uitgaande flens of de voetafmetingen overeenkomen met de extrudercilinder zonder lastige adapters.
Vier storingsmodi Geharde tandwielen voorkomen
Putjes, slijtage, buigmoeheid en schurende slijtage zijn de oorzaak van vrijwel alle defecten aan de extruderversnellingsbak, en verharding is een oplossing voor elk van deze problemen.
- Pitting (oppervlaktevermoeidheid): herhaalde contactspanning scheurt de flank. Geharde flanken bij 58-62 HRC zijn vele malen langer bestand tegen putcorrosie dan zachte flanken bij hetzelfde overgedragen koppel.
- Slijtage (slijtage lijm): een gebroken oliefilm las en scheurt microscopisch kleine verbindingen op de tandoppervlakken. Geslepen, geharde flanken met een afwerking van Ra 0,4-0,8 micron zijn veel slijtvaster.
- Vermoeidheid bij het buigen van tanden: overbelasting en vastlopen buigen de tandwortel. De stevige kern onder een geharde behuizing houdt de wortel sterk terwijl de behuizing oppervlakteschade absorbeert.
- Schurende slijtage: stof en afgebroken polymeer lapmateriaal van de flanken. Uitharden vertraagt het verlies aan schuurmiddel en behoudt de speling die de extrusiekwaliteit vereist.
Spelingcontrole is een directe kwaliteitshefboom: een versleten tandwielkast veroorzaakt pulsatie bij de schroef, en pulsatie wordt wanddiktevariatie in buis, folie en profiel. Dat is de reden dat verwerkers een gehard, geslepen tandwielsysteem specificeren, zelfs als de initiële aankoopprijs hoger is.
Stem de reducer af op uw extrusieproces
De juiste reductorfamilie volgt het proces: lijnen met één schroef geven de voorkeur aan geharde spiraalvormige reductoren, snelle verbindingen geven de voorkeur aan planetaire typen, en flexibele installaties geven de voorkeur aan modulaire versnellingsbakken.
| Extrusie proces | Typische schroefsnelheid | Plicht karakter | Aanbevolen verloopstukfamilie |
|---|---|---|---|
| Enkelschroefsfilm, plaat en buis | 30-120 tpm | Continu, stabiel koppel | Geharde spiraalvormige/parallelle as |
| Compounding met dubbele schroef | 150-600 tpm | Hoog power density, axial thrust | Planetaire tandwielreductoren |
| Extrusie van rubber en elastomeer | 10-60 tpm | Zeer hoog koppel, hoge hitte | Gehard cilindrisch, royale servicefactor |
| Profileren en pelletiseren met frequente stops | 20-150 tpm | Cyclisch starten en stoppen | Modulaire heavy-duty versnellingsbak |
Voor een typische lijn met één schroef biedt de geharde cilindrische familie de beste balans tussen koppel, efficiëntie en kosten bij afmetingen met een adequate servicefactor. Waar de ruimte krap is en de vermogensdichtheid de prioriteit is, a planetaire tandwielreductor biedt een hoger koppel per volume-eenheid met meerdere planeettrappen. Voor fabrieken die lijnen vaak opnieuw configureren of processen vaak wijzigen, is a modulaire heavy-duty versnellingsbak maakt uitwisselbare componenten en eenvoudiger verhoudingsveranderingen gedurende de levensduur van de lijn mogelijk.
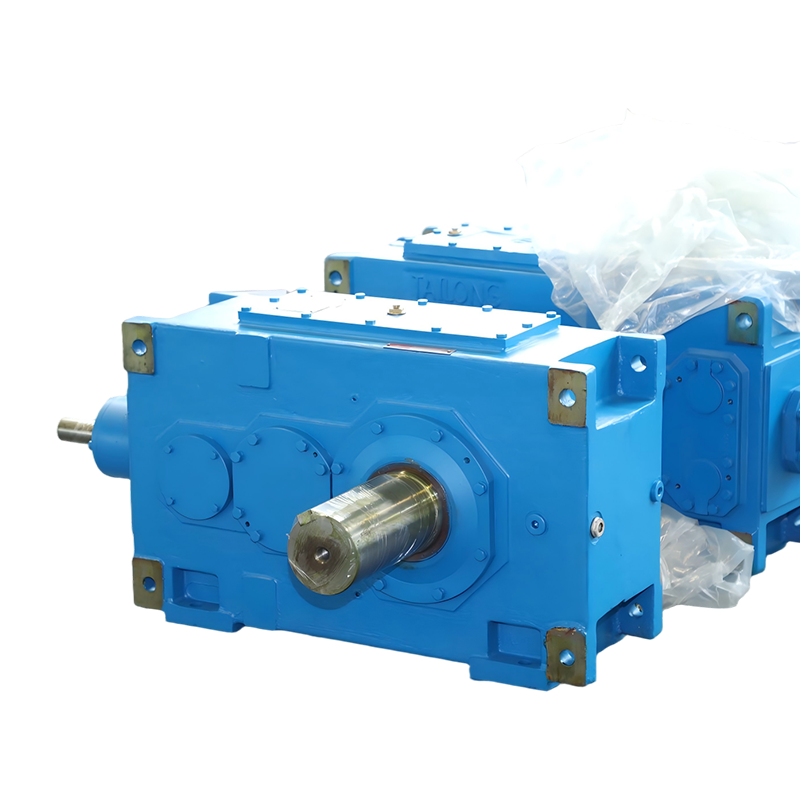 Fabrikant van modulaire, zware versnellingsbakken, fabriek Taixing Reducer is een Chinese fabrikant en fabriek van modulaire zware versnellingsbakken, met jarenlange ervaring in industriële snelheidsreductiemiddelen. Geheel... Bekijk Product →
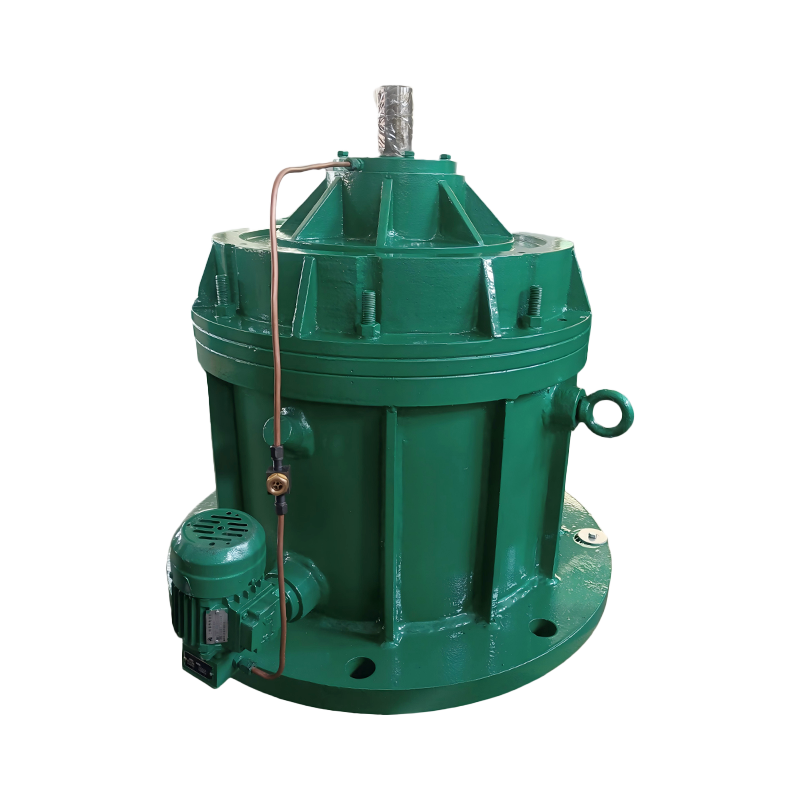 Fabrikant van planetaire tandwielreductoren, fabriek Taixing Reducer is een Chinese fabrikant en fabriek van planetaire tandwielreductoren, met jarenlange ervaring in industriële snelheidsreductiemiddelen. Groothandel... Bekijk Product →
Extruder geharde tandwielreductor Aankoopchecklist
Werk deze zeven punten door voordat u bestelt; elk ervan heeft een echte vervanging of herbouw in extrusiefabrieken veroorzaakt.
- Bereken het benodigde uitgangskoppel: motorvermogen (kW) x 9550 gedeeld door de schroefsnelheid (tpm), vermenigvuldigd met een servicefactor van minimaal 1,5.
- Specificeer een hardheid van het tandoppervlak van minimaal 58 HRC, gecarbureerd voor continue extrusie; accepteer inductieharding alleen voor licht cyclische lijnen.
- Vergelijk het thermische vermogen met de gemiddelde continue belasting, en niet alleen met het typeplaatje van de motor.
- Controleer de beschikbare verhoudingen aan de hand van het schroefsnelheidsvenster: 20-150 tpm voor de meeste kunststoffen, tot 600 tpm voor compounding.
- Controleer de stuwkracht wanneer de axiale kracht van de schroef de behuizing van het verloopstuk binnendringt.
- Beoordeling smeermodus: spatten voor kleine onderbroken leidingen, geforceerde circulatie met koeling voor 24/7 en hoge omgevingstemperaturen.
- Vraag gemeten gegevens over geluid, trillingen en tandwielnauwkeurigheid op in DIN- of ISO-klassen, niet alleen catalogusbeoordelingen.
Veelgestelde vragen: Extruder geharde tandwielreductoren
Wat betekent "gehard" in een geharde tandwielreductor?
Gehard verwijst naar het tandoppervlak van het tandwiel. Het tandwiel is gecarbureerd of inductiegehard, zodat de flank een hoge hardheid bereikt terwijl de kern taai blijft. Bij industriële extruder-reductoren is de standaardspecificatie gehard tot 58-62 HRC met een geslepen afwerking.
Hoe lang moet een geharde tandwielreductor meegaan voordat deze opnieuw kan worden opgebouwd?
Met de juiste maatvoering, smering en koeling kan een geharde reductor bij extrusiegebruik 50.000-100.000 uur draaien voordat de tandwielvervanging nodig is - doorgaans 10-15 jaar continue productie - tegenover slechts een paar jaar voor zachte tandwielen onder dezelfde belasting.
Kan ik een transportbandverminderaar op een extruder gebruiken?
Niet zonder herberekening. Extruders vereisen een hogere servicefactor, een stabiel koppel en een echte thermische capaciteit. Een transportbandreductiemiddel kan dezelfde verhouding hebben, maar mist de thermische classificatie voor 24-uurs extrusie, waardoor het oververhit raakt of lang voordat de nominale levensduur is bereikt, oververhit raakt.
Waarom verslijten kleine extrudertandwielen zo snel?
Omdat ze vaak gemaakt zijn van zacht messing of gesinterd staal om de kosten te besparen, en slijtage in wezen een probleem is met de oppervlaktehardheid. Dezelfde reden waarom industriële extruder-reductoren geharde flanken specificeren, is van toepassing: hardheid, niet ruwe sterkte, regelt glijslijtage en putjes.
Laatste aanbeveling
Een extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Voordat u de specificatie definitief maakt, bekijkt u onze planetaire tandwielreductor technical guide als uw proces op hoge invoersnelheid of kleine hartafstanden draait; planetaire arrangementen verslaan vaak spiraalvormige arrangementen in dat regime. Na de levering volgt u de Installatie- en inbedrijfstellingsinstructies voor hoogvermogenreductiemiddel , omdat montagenauwkeurigheid en uitlijning een groot deel van de levensduur bepalen.
Taixing Reducer Co., Ltd. produceert deze reductiefamilies sinds 1984, met intern tandwielslijpen tot 3 meter, hobbing tot 3,2 meter, 16 series, meer dan 10.000 specificaties en een jaarlijkse productie van 200.000 eenheden - inclusief niet-standaard extruderaandrijfconfiguraties. Die productiediepte zorgt ervoor dat een gehard tandwielreductiemiddel een eenmalige investering blijft in plaats van een terugkerende uitgave.